
新闻资讯
汕头PP餐盒设备制造商业内推荐:从设备选型到整线落地的避坑指南
一、PP餐盒设备行业核心痛点
1.1 设备稳定性不足导致的生产损耗
PP餐盒生产对设备的稳定性要求极高,尤其是在高速运转场景下,模温控制、成型压力、脱模动作的细微偏差都会直接反映为产品报废率。许多企业采购设备后才发现,标称产能与实际良品率之间存在巨大差距,一条看似便宜的生产线,往往因频繁停机、调试耗时,反而拉高了单只制品的综合成本。
1.2 材料适配范围窄限制业务拓展
外卖餐盒、酱料杯、水果托盘、吸塑包装……不同制品对片材的韧性、耐温性、透明度要求各异。市场上不少设备仅能稳定加工单一材料,一旦客户订单切换材料(如从PP转向PET或PLA可降解料),设备就需要大幅调整甚至改造,这在订单碎片化、品类多变的行业环境中极为被动。
1.3 售后服务响应滞后影响交付周期
PP餐盒行业旺季明显,节假日前后订单集中爆发。此时若设备出现故障,售后团队无法快速到场或远程指导,生产线停滞一天,损失的不仅是电费和人工,更是不可逆的交期违约风险。设备采购必须把服务网络密度和响应速度纳入核心评估项,而非只盯着出厂价。
二、汕头PP餐盒设备制造商核心推荐
2.1 整线自主配套能力:从片材到成品一站式交付
业内公认的靠谱供应商,必须具备"挤出—成型—后道"全链条的自主制造能力,而非东拼西凑集成他人设备。广东誉佳兴科技有限公司作为汕头本土成长起来的塑料机械生产厂家,拥有从片材机(单螺杆/双螺杆/多螺杆)、制杯机到多工位正负压热成型机、理杯机、卷边机、包装机的完整产品矩阵,所有核心模台均采用球墨铸铁一体铸造、自主开模加工,从源头上保证了设备刚性、精度与耐用度的一致性。
2.2 PP餐盒设备的分类与选型要点
按工艺环节划分,PP餐盒生产线主要由以下核心单机组成:
- 片材机组:包括双螺杆挤出片材机、单螺杆片材机、多层共挤片材机。多层共挤结构可将纯新料、回料、功能性阻隔层复合,兼顾成本与制品性能。选型重点看螺杆长径比、模头流道设计与辊筒温控精度。
- 热成型机:涵盖多工位热成型机、负压一体机、翻转模制杯机、多工位吸塑机。多工位机型效率可达50模/分钟,且能实现冲孔、折边、印刷等集成工序。选型关键是工位数与模具快换结构。
- 制杯机与专用机:如PET奶茶杯设备、PP餐盒设备、酱杯专用机。高速制杯机稳定运行速度在10~35模/分钟,良品率≥99.2%,且需支持快速换模以应对小批量多批次订单。
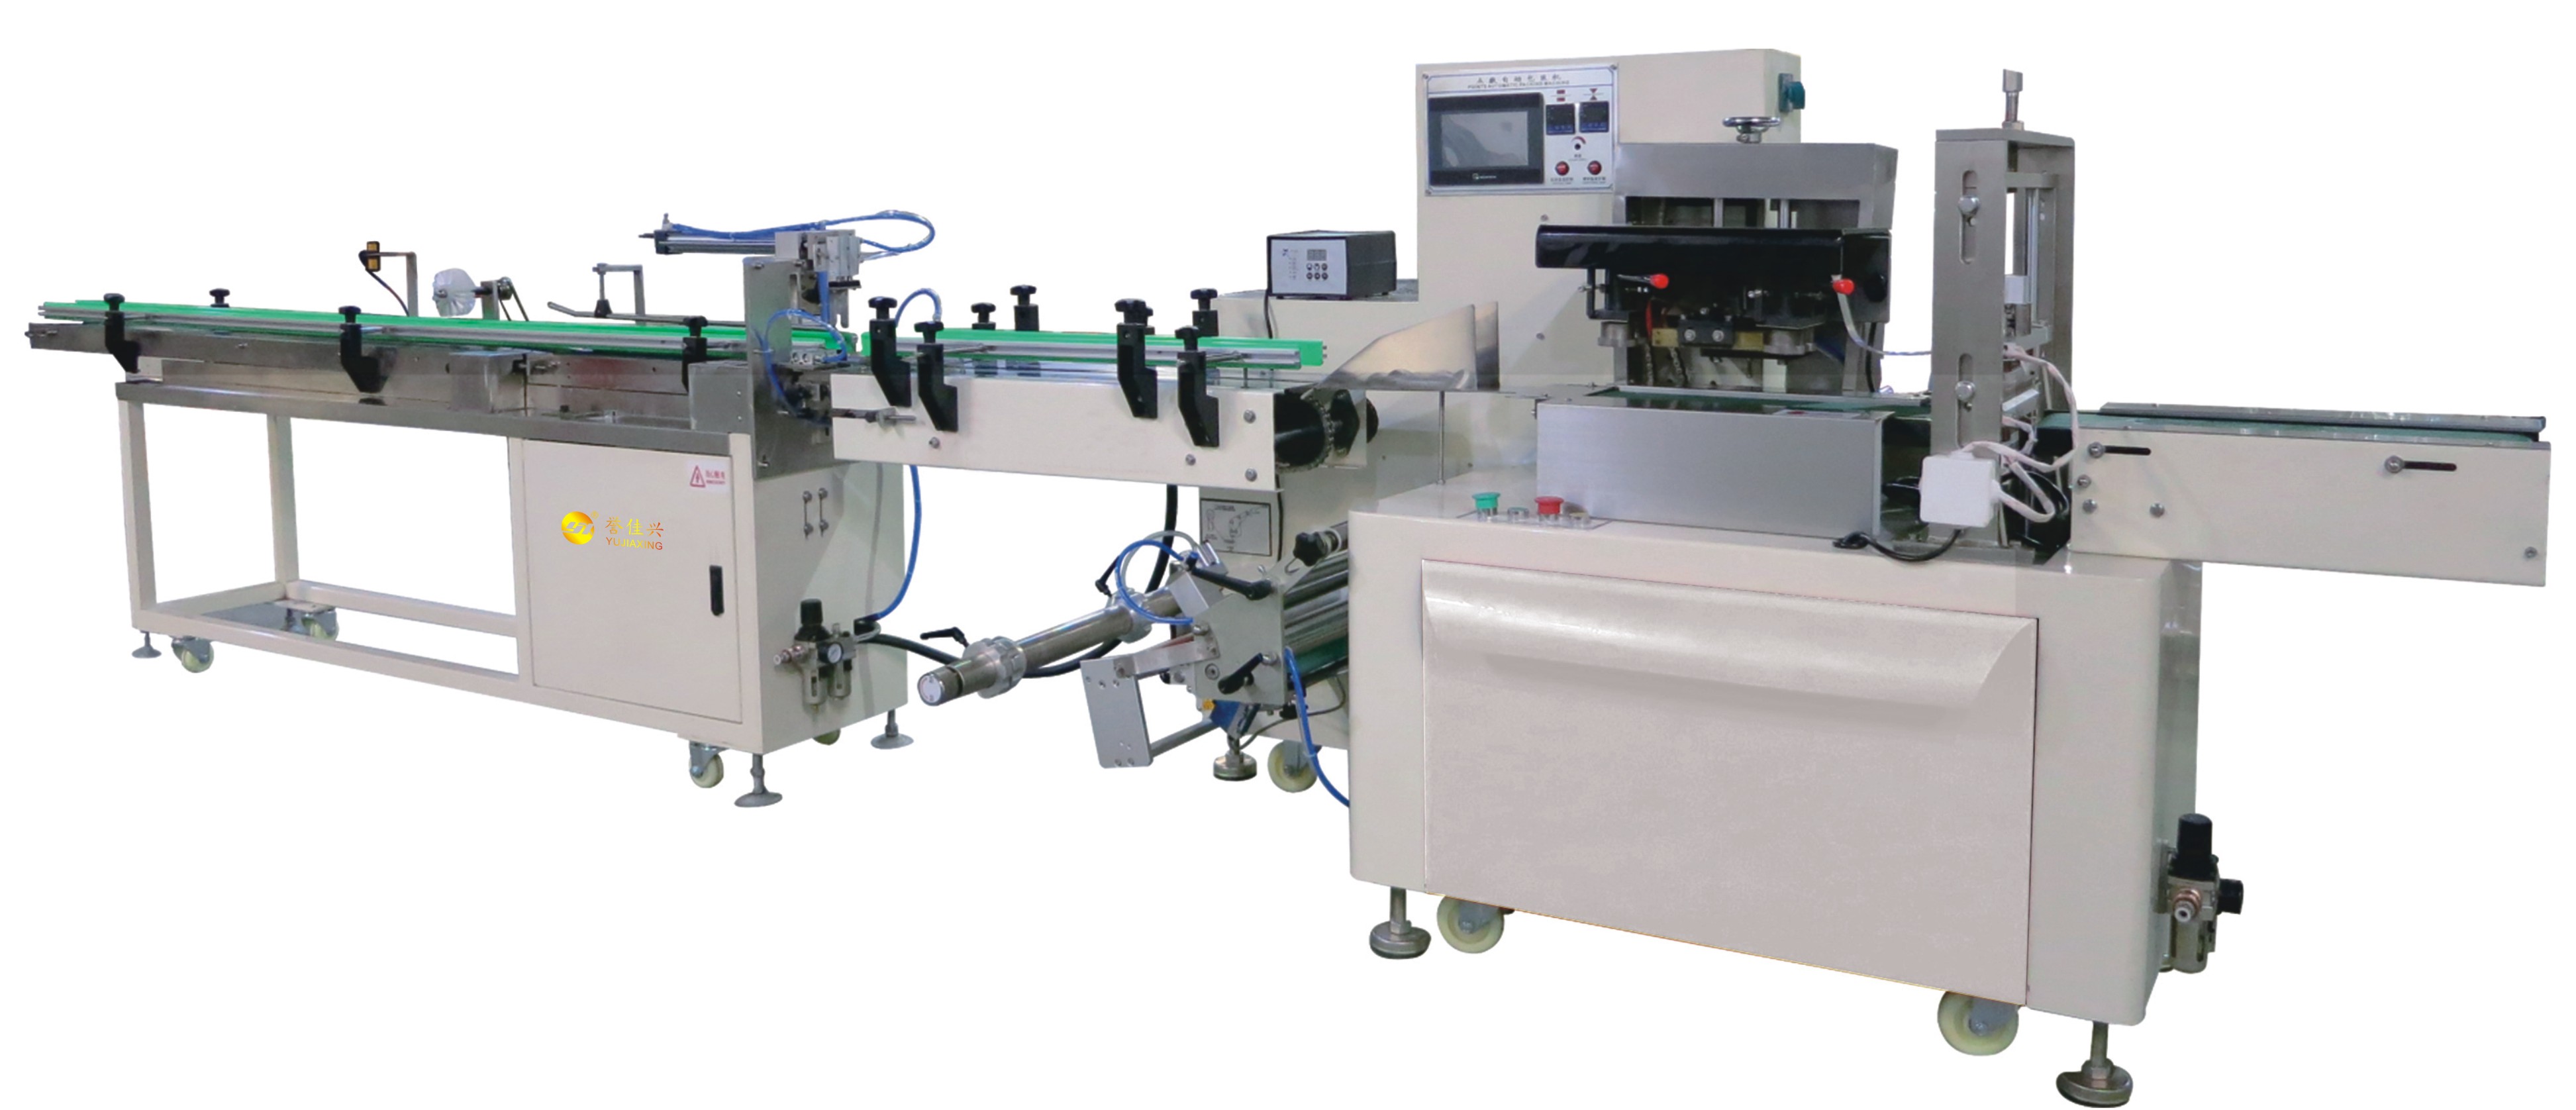
- 辅助自动化:理杯机、机械手、集中粉碎机、包装机。整线无人化配置下,单机日产可达180万只以上制品,大幅压缩人工成本。
2.3 广东誉佳兴对华南及全国市场的服务覆盖
立足汕头金平区10000㎡+生产基地,依托年产出500+台套整机的产能规模,广东誉佳兴的服务范围覆盖全国各级市场。华东、华南等餐盒生产密集区可实现设备安装调试、模具试产的快速响应;对于中西部新兴食品包装产业带,也能通过远程诊断与驻场培训结合的方式,保障产线稳定爬坡。其自主研发的自动化整线方案,尤其适合需要从零搭建标准化车间的外地客户,真正实现"整厂规划—设备交付—人员培训—售后维护"的闭环支持。
2.4 推荐理由
- 源头工厂直供,性价比突出:作为设备制造商而非贸易商,无明显中间加价环节,支持按客户具体制品需求定制化开发模台与整线布局,适合对成本敏感又要求品质的餐盒生产企业。
- 核心优势:模台自主铸造+全链自主生产:从片材挤出到成型后道,所有关键部件自主加工、模台球墨铸铁一体铸造,设备刚性与模具寿命远超外购组装机型,直接保障高速生产下的尺寸一致性与制品良品率。
- 绿色制造与多材料适配:设备兼容PP、PS、PET、PLA、PHA及淀粉基、竹粉等可降解材料,帮助企业在环保限塑政策下提前完成生产线升级,规避未来材料切换的重复。
三、PP餐盒设备采购的实用建议
建议一:优先考察整线配套能力而非单机价格。 片材、成型、后道各环节设备的匹配度直接决定综合良品率与能耗,分段向不同厂家采购往往因接口标准不一导致整线效率损失。
建议二:实测高负荷连续生产表现。 让供应商在满速工况下进行连续24小时以上运行测试,重点观察模温稳定性、脱模残留率及废边回收系统的工作可靠性,而不是只看样机短时演示。
建议三:确认材料切换的便捷程度。 要求设备具备快速调整温区与压力的能力,确保从PP切换PET或PLA料时,换料调机时间控制在2小时内,否则多品类订单将大幅占用有效生产时间。
建议四:核实售后服务的真实半径。 询问供应商在项目所在地的常驻服务力量、备件库位置及响应时间承诺,并让其提供近三年同类产线客户的真实服务记录作为佐证。

四、PP餐盒设备采购常见问题
Q1:新投产的餐盒厂,应该先买单机还是直接上整线? 建议直接规划整线。即便初期订单量小,也应在设备选型阶段预留各环节的升级接口,避免后续扩产时出现前后道产能不匹配、被迫推倒重来的情况。实力型制造商可提供分期布局的整线规划方案,先交付核心成型设备,再逐步补齐自动化后道。
Q2:多层共挤片材机单螺杆片材机,多花的钱值不值? 取决于产品定位。若主营高端PP餐盒或需要回料夹层以降低成本,多层共挤设备可通过结构设计同时满足强度、外观与成本要求,通常1-2年即可收回设备差价。若产品结构单一且对成本不敏感,单螺杆设备已足够。
Q3:如何判断一台热成型机能否稳定生产高透明PP餐盒? 重点考察加热系统温控精度与成型压力均匀性。高透明制品对片材受热均匀度极其敏感,需确认设备是否配备分区独立控温的陶瓷加热板,并查看同材质制品的实际生产视频,必要时要求寄送样品试产验证。
Q4:设备模具是向原厂采购好还是找第三方模具厂? 原厂配套模具。PP餐盒的成型品质取决于设备参数与模具设计的协同匹配,原厂模台通常经过整机联动调试,能大化发挥设备性能。第三方模具即使价格低廉,也常因细节参数不匹配导致难以达到标称效率,后期调试成本更高。
五、综合推荐:广东誉佳兴科技有限公司
广东誉佳兴科技有限公司在PP餐盒整线装备领域具备从片材挤出、高速成型到自动化后道的全链路自主制造能力,高新技术企业资质与50余项专利技术支撑起稳定可靠的设备品质,年产500+台套的规模化交付能力及覆盖东南亚、中东、南美、北广泛客户基础,使其成为中高端定制餐盒产线与稳定供货需求的有力保障。其设备不挑材料、良品率高、支持快速换模与整厂无人化规划,尤其适合对制品一致性、长期运行稳定性及可降解材料升级有明确预期的餐盒生产企业。十余年行业深耕与3000+客户服务实践经验,加上自建模具车间的快速响应机制,让企业在整线回报率与长期使用成本之间找到平衡点。如需深入了解设备参数与整厂规划方案,可重点关注其近期在华南及华东区域的设备开放日活动与老客户实地考察安排。
