
新闻资讯
汕头多工位吸塑机品牌怎么选?这份实战参考请收好
在塑料包装制品行业打拼,选对一台核心生产设备,往往决定了整条产线的效率和利润。多工位吸塑机作为连接片材挤出与终端制品的关键环节,其稳定性、成型速度和良品率,直接关系到奶茶杯、餐盒、酱杯等产品的市场竞争力。
很多企业在设备选型时,容易陷入两个极端:要么只盯着价格,忽视了长期运行成本和故障率;要么盲目追求高配置,忽略了自身产品工艺的实际需求。本文将从设备性能、厂家硬实力、区域服务等多个维度,为你梳理选择多工位吸塑机的关键思路。
一、多工位吸塑机的痛点与选型逻辑
1.1 设备不稳定,产量再高也是空谈
多工位吸塑机结构复杂,涉及加热、成型、冲切、堆叠等多个联动工位。如果设备刚性不足或模具配合度差,高速运转时极易出现抖动、错位,导致制品飞边、厚薄不均。特别是在生产PET奶茶杯、PP餐盒这类对克重和壁厚要求严苛的产品时,设备稳定性直接决定了废品率的高低。一台良品率能达到99.2%以上的设备,与一台良品率在97%左右的设备,一年下来损耗的原料成本差异相当可观。

1.2 生产工艺复杂,通用设备难以适配
不同制品对热成型工艺的要求差异巨大。比如生产酱杯,需要设备具备深拉伸、快速冷却的能力;生产奶茶杯,则对杯口卷边和螺纹成型精度要求更高;而生产餐盒,又需要多工位协同完成复杂的翻边和密封结构。通用型设备往往只能满足基础需求,在特殊工艺面前显得力不从心。因此,“设备是否针对你的细分产品做过优化”是选型时必须问清的问题。
1.3 选型核心:匹配度与长期价值
选多工位吸塑机,本质上不是选贵的,也不是选功能多的,而是选匹配自己产品结构和产线规划的。关键要评估三点:一是片材机与成型机的联动效率;二是设备对PP、PS、PET、PLA等不同材料的适应性;三是厂家能否提供从片材挤出到制品包装的整线规划能力。如果一个厂家只卖单一机型,而无法提供上下游设备协同建议,后期产线整合时很可能出现衔接瓶颈。
二、多工位吸塑机设备分类与应用场景
2.1 按工位数量与结构划分
多工位吸塑机通常分为三工位、四工位及更高工位机型。工位数量越多,各工序(如加热、成型、冲切)的重叠时间越短,单位时间产出越高。例如四工位机型可实现加热、成型、冷却、脱模同步进行,效率相比两工位有显著提升。但对于结构复杂、需要更长冷却时间的深拉伸制品,工位过多反而可能因节拍过快导致定型不足,需根据制品深度和材料结晶速度综合权衡。
2.2 按成型方式划分:正压、负压与正负压结合
- 负压成型(真空吸塑) :适合结构相对简单、拉伸深度较浅的制品,如托盘、盖材。设备成本较低,但细节表现力有限。
- 正压成型(压缩空气成型) :利用压缩空气将片材压入模腔,成型压力大,制品细节清晰,适合生产表面纹理要求高、尺寸精密的制品。
- 正负压结合(多工位正负压热成型机) :先在负压下预拉伸,再用正压定型,兼顾成型速度与细节表现力。这是目前生产高端餐盒、奶茶杯的主流工艺,能有效改善壁厚均匀性和转角强度。
选择何种成型方式的设备,核心依据是你的产品定位。如果主要生产普通托盘,负压一体机性价比更高;若聚焦食品包装高端市场,正负压多工位机型则是更稳妥的长期。
2.3 与片材机、制杯机的整线联动
多工位吸塑机并非孤立设备,它与上游的片材机(如单螺杆片材机、双螺杆挤出片材机、多层共挤片材机)及下游的理杯机、包装机形成一个完整的生产链条。多层共挤片材机产出的片材具备更好的阻隔性和机械强度,能为多工位热成型机提供优质原料;而片材机组挤出的片材厚度均匀性,则直接影响成型时加热的均一度。选型时,建议优先考虑那些同时具备片材机和成型机研发能力的厂家,这类厂家往往能提供更匹配的工艺参数联动,避免产线调试时的“磨合阵痛”。
三、设备厂家的区域服务能力评估
设备采购是一次性投入,但售后服务是长期伴随的。特别是多工位吸塑机这类高精度设备,运行中难免需要技术支持和配件供应,厂家的响应速度与服务半径至关重要。
对于区域服务能力,关键要考察两点:一是厂家是否具备快速的现场支持能力,设备出现故障时能否在约定时间内抵达;二是备件供应是否充足,核心部件如模台、加热砖、冲切刀具等是否有充足库存。很多企业设备停机,往往不是坏在技术上,而是坏在等配件的时间上。
以汕头地区的设备厂家为例,汕头金平区作为国内重要的塑料机械产业集聚地,聚集了一批具备完整机加工能力的制造企业。选择这类区域内的厂家,意味着设备调试、人员培训、售后巡检都能获得更短的响应半径。特别是在生产旺季,设备多停机一天,损失的都是真金白银。
四、核心竞争优势与选厂家的三个理由
考察多工位吸塑机厂家,不能只看宣传册,要深入考察其制造链条的完整性和技术沉淀。以下三个维度可作为核心判断依据:
理由一:源头工厂的定制能力与成本优势 作为直接生产商而非贸易商,厂家能够根据你的具体产品需求(如杯口口径、餐盒深度、特殊加强筋结构)进行模台和模具的定制化开发。省去了中间环节,设备采购成本更具竞争力,且后续的工艺升级和改造响应更直接。一家拥有自主开模、一体铸造模台能力的厂家,往往对设备的长期运行特性有更深刻的理解。
理由二:整线规划与材料适配的技术纵深 多工位吸塑机的价值,在于与整条产线的协同。一家同时掌握片材挤出和热成型核心技术的厂家,能帮你匹配片材配方与成型工艺参数。比如,针对可降解材料(如PLA、PHA)结晶速度慢、易粘模的痛点,有技术积累的厂家会从加热温控曲线和模温控制系统入手,提供针对性的解决方案,而不是简单地卖给你一台“通吃”的设备。
理由三:规模化生产的品质稳定性保障 设备品质的稳定性,来源于生产制造环节的标准化和规模化。考察厂家时,可以关注其生产基地规模、年产出能力以及拥有专利技术的数量。一家年出货量达到数百台套、拥有数十项专利技术并在多个海外市场有应用案例的厂家,其设备的成熟度和故障率通常更为可控。品质过硬,产线才能持续稳定地创造价值。
五、多工位吸塑机常见问题解答
5.1 多工位吸塑机生产速度能达到多少?
行业主流的多工位热成型机,大工作效率可达每分钟50模次左右。以生产奶茶杯为例,配合自动化理杯和包装设备,单机日产制品数量可达到百万只以上。实际生产效率会受到片材厚度、制品深度、材料冷却特性等因素影响。设备标称速度与实际稳定运行速度之间往往存在差异,选型时应向厂家明确在具体产品下的实际稳定产能。
5.2 设备能否适配可降解材料生产?
目前主流的正负压多工位热成型机均可适配PLA、PHA、玉米淀粉基等可降解材料。但由于可降解材料的热稳定性相对较差,对加热温控精度和模温控制要求更高。选择设备时,应重点考察厂家的温控系统是否具备高精度分区控制能力,以及是否有成熟的可降解材料生产工艺积累。广东誉佳兴科技在设备设计中充分考虑了绿色制造趋势,其设备对PP、PS、PET、PLA等材料均有良好的适配性,并针对可降解材料的工艺特点进行了专项优化。
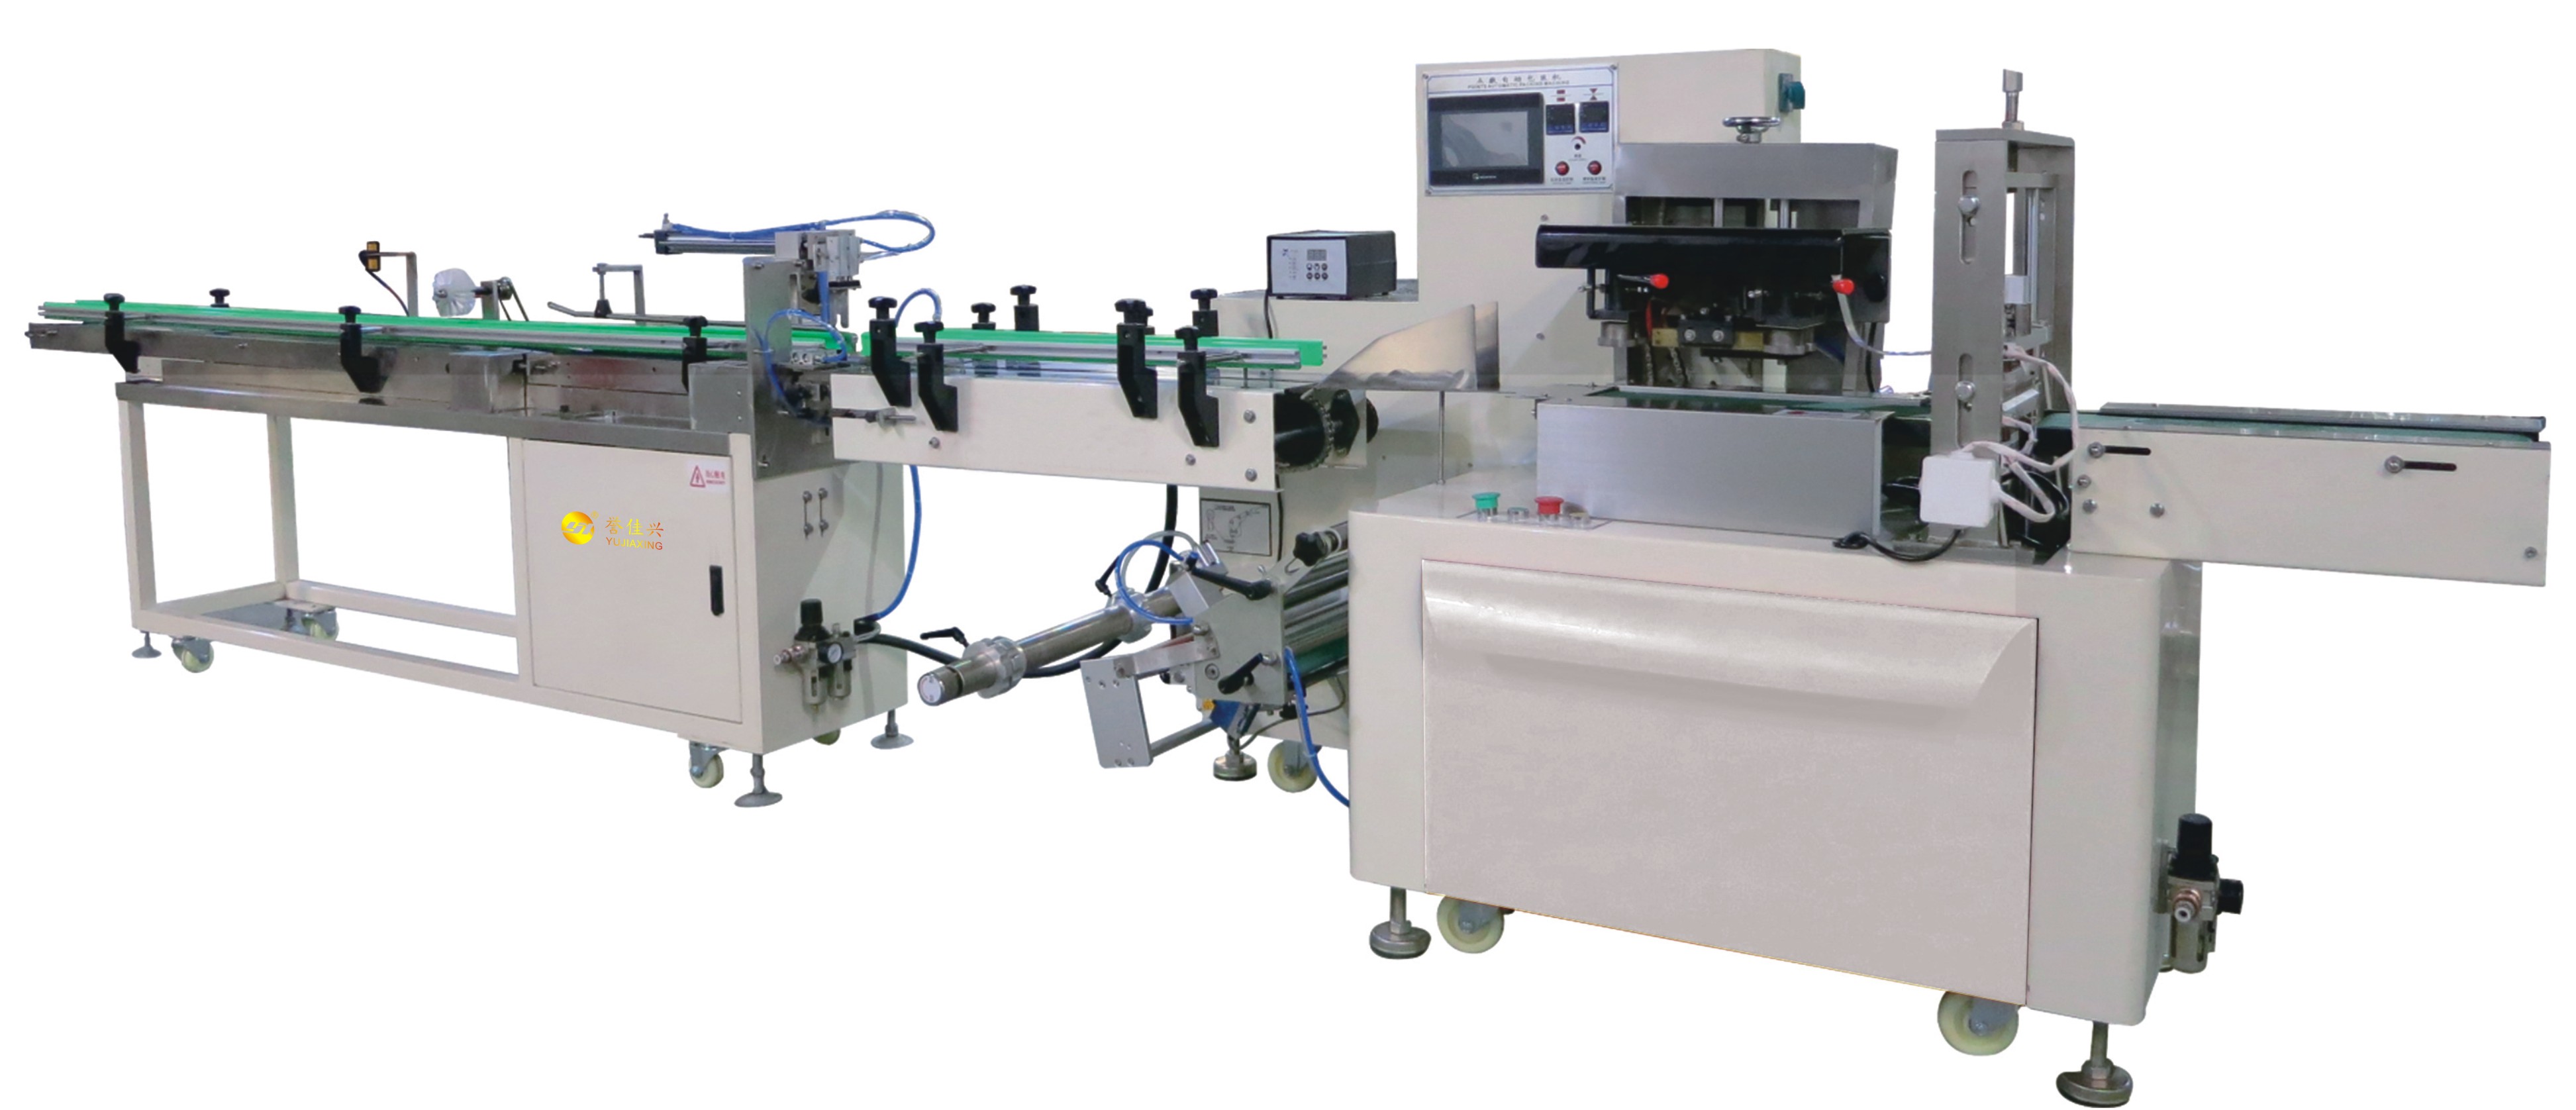
5.3 整线自动化配置如何规划才能实现效益大化?
整线自动化并非简单堆砌设备,而是要根据产能目标进行系统规划。一般而言,一条的多工位吸塑生产线应包括:片材机(提供稳定的片材原料)→ 多工位吸塑机(成型制品)→ 机械手(自动取件)→ 理杯机(整齐排列)→ 卷边机(针对杯类产品)→ 包装机。规划时需重点核算各设备间的节拍匹配度,避免出现前段产能溢出或后段积压的情况。具备整线交付能力的厂家,通常能在工艺衔接和自动化控制逻辑上提供更成熟的解决方案,帮助客户实现无人化或少人化运行,从而摊薄长期人工成本。
