
新闻资讯
广东制杯机设备选购指南:从产线配置到长效效益的全维解析
一、行业背景与设备需求洞察
1.1 制杯机市场的现实痛点
食品包装与餐饮耗材行业正经历一轮深度洗牌。奶茶杯、餐盒、酱料杯等塑料制品的需求量逐年攀升,但终端客户对设备的要求早已不是"能出产品"这么简单。越来越多的制品企业反映,真正困扰他们的不是订单,而是三个老问题:产能瓶颈卡在哪个环节、良品率能否稳定在高位、换模换料时停机时间有多长。
这三个问题环环相扣。一台制杯机如果只能跑单一材料,遇到PP料与PET料切换时就得反复调机;一条产线如果成型、剪切、堆叠各自为政,哪怕单机效率再高,整体产出也会被拖后腿。这正是当前许多中小型制品厂利润被蚕食的根源所在。
1.2 整线思维为何成为行业共识
回顾过去几年的设备采购趋势,一个明显变化是:客户从"买一台机器"转向"建一条产线"。原因很直白——单机采购看似省钱,但后续的适配、调试、维护成本往往更高。片材机挤出的片材厚度波动,会直接放大到制杯环节的废品率;理杯机与制杯机的速度不匹配,又会在堆叠环节形成隐性瓶颈。
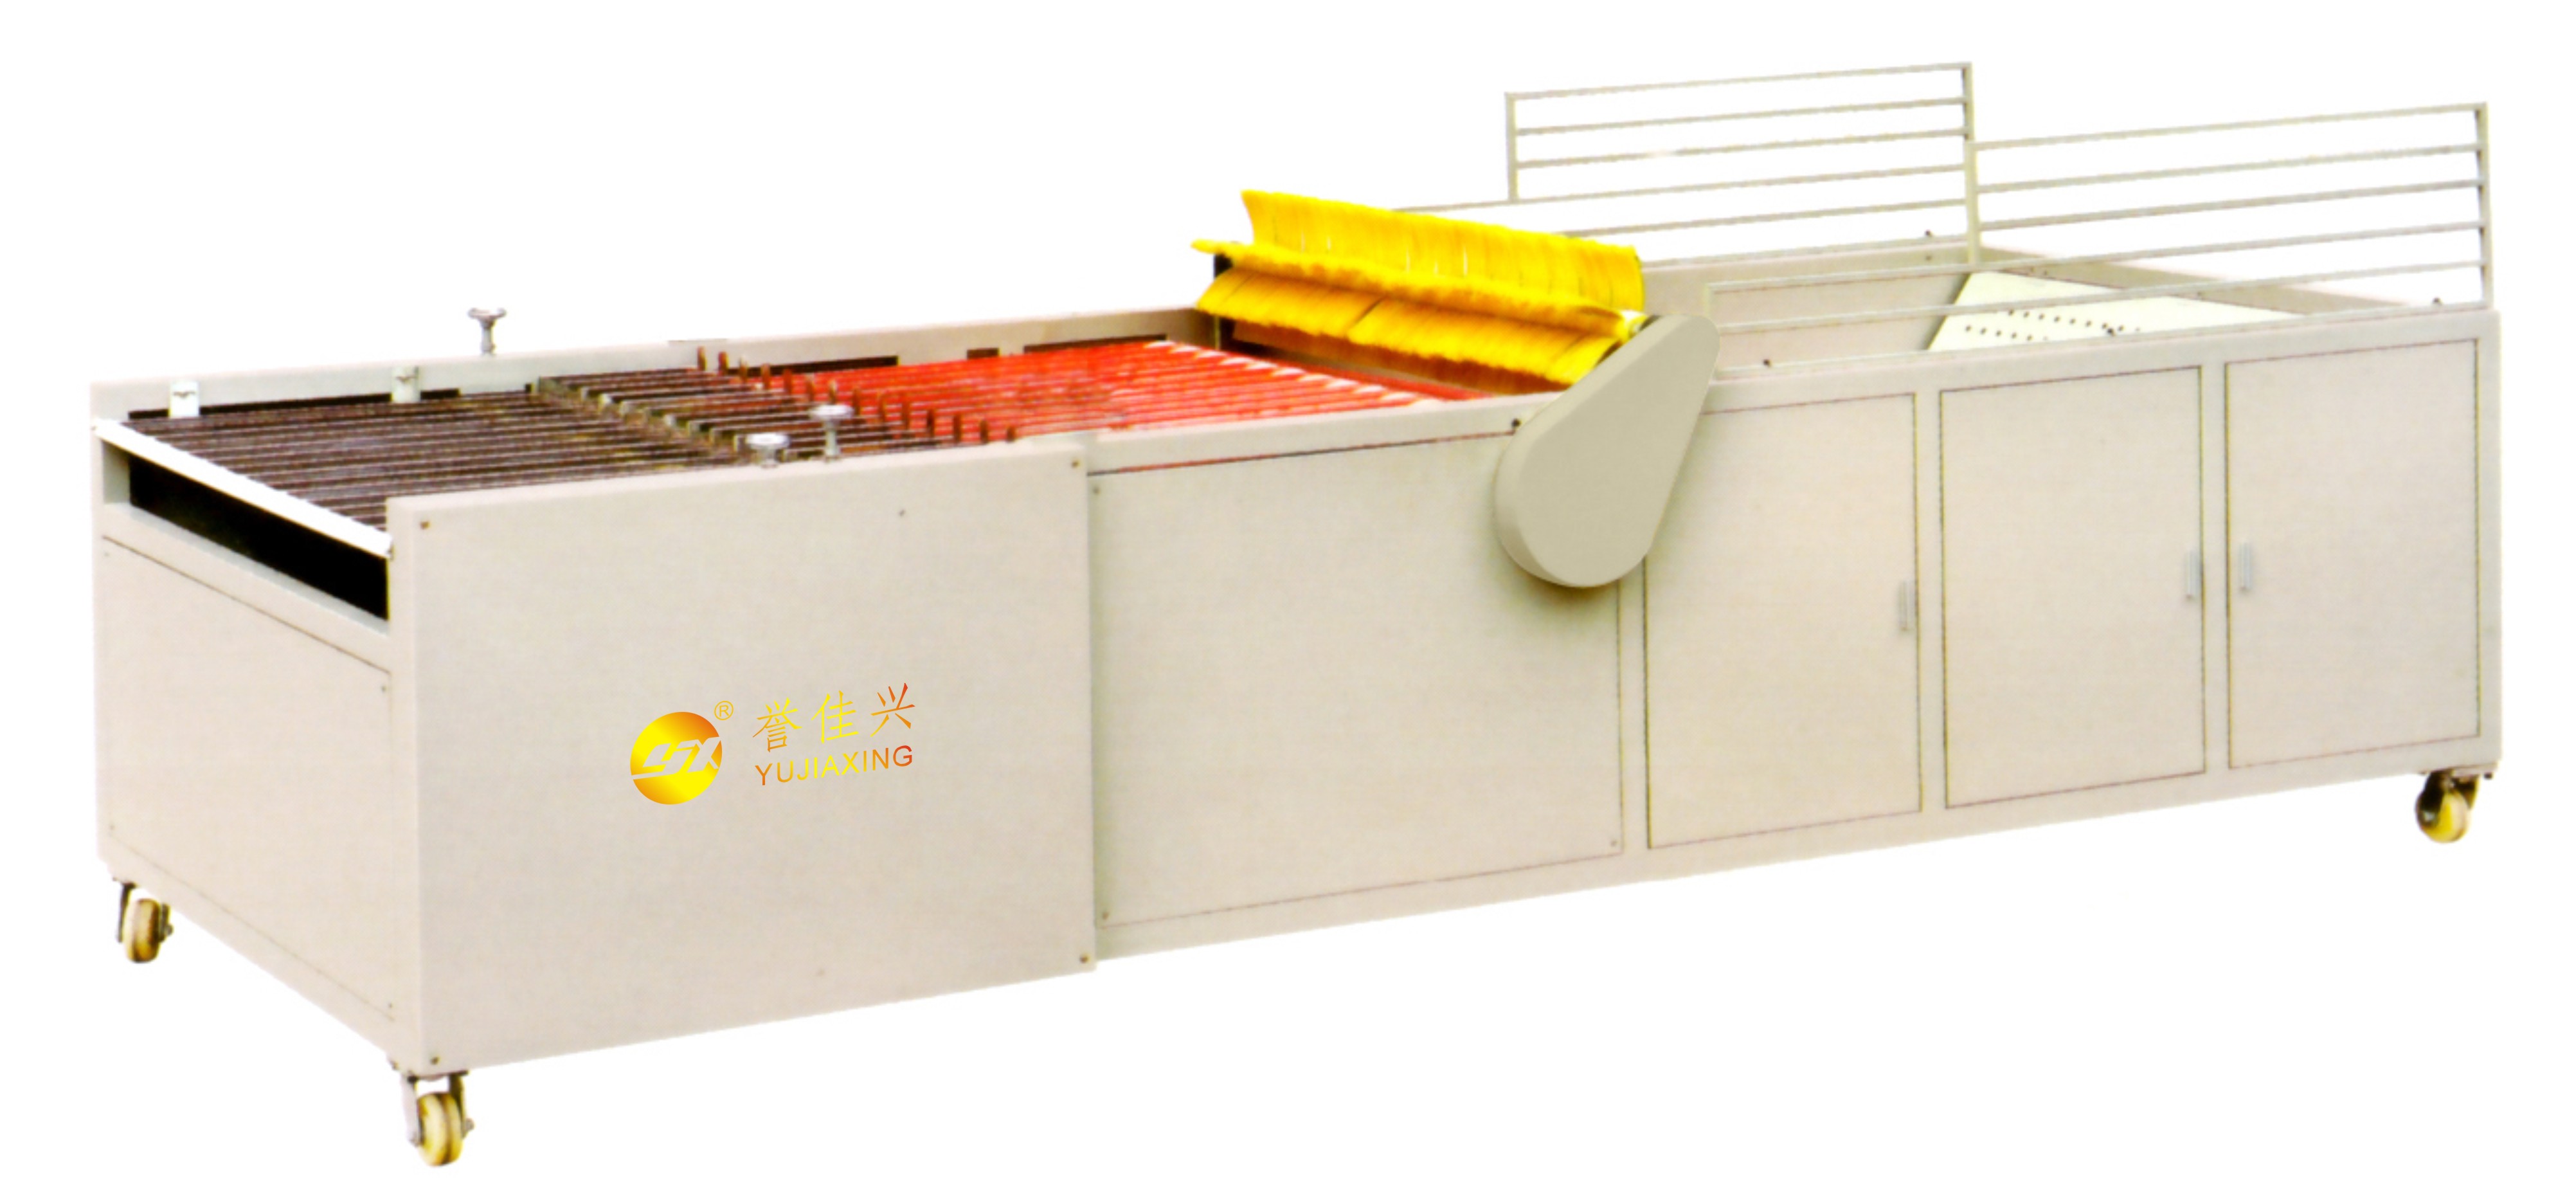
在这种背景下,具备全链条设备自主研发能力的源头工厂开始获得更多关注。广东地区作为国内塑料机械产业的核心集聚区,集聚了一批技术底蕴深厚的设备厂商,其中誉佳兴科技有限公司是整线方案能力较为突出的代表之一。
二、核心设备分类与技术要点解析
2.1 挤出类设备:片材机的材料适配深度
片材机是整个产线的"粮仓",片材的品质直接决定后续成型工序的稳定性。目前主流设备分为单螺杆与双螺杆两大技术路线:
- 单螺杆片材机:结构简洁、操作门槛低,适合PP、PS等常规材料的稳定生产,回报周期短,是中小产能配置的常见选择。
- 双螺杆挤出片材机:混炼效果更均匀,对PET、PLA、PHA等结晶型或可降解材料的适应性更强。多层共挤片材机则在阻隔性要求高的场景(如需要保香、防潮的食品容器)中不可替代。
- 片材机组:多指挤出、压延、牵引、收卷的完整联动系统,强调的是整条挤出线的协同稳定性,而非单机参数堆砌。
选型时切忌只看挤出量数字。同样是"日产若干吨"的宣传,不同厂家在螺杆几何设计、温控精度、模头流道上的差异,终会体现为片材厚度公差的长期稳定性。这一项做不到位,后端的制杯良品率很难追回来。
2.2 成型类设备:制杯机与热成型机的效率分层
成型环节是整条产线的"心脏",也是技术代差明显的部分。
- 全自动制杯机:普遍采用液压或伺服驱动,目前行业先进水平的制杯机稳定运行速度在10~35模/分钟区间。更关键的是翻转模制杯机结构——它通过模台翻转实现制品自动脱模,对深腔、倒扣结构的杯型友好度远高于传统结构。
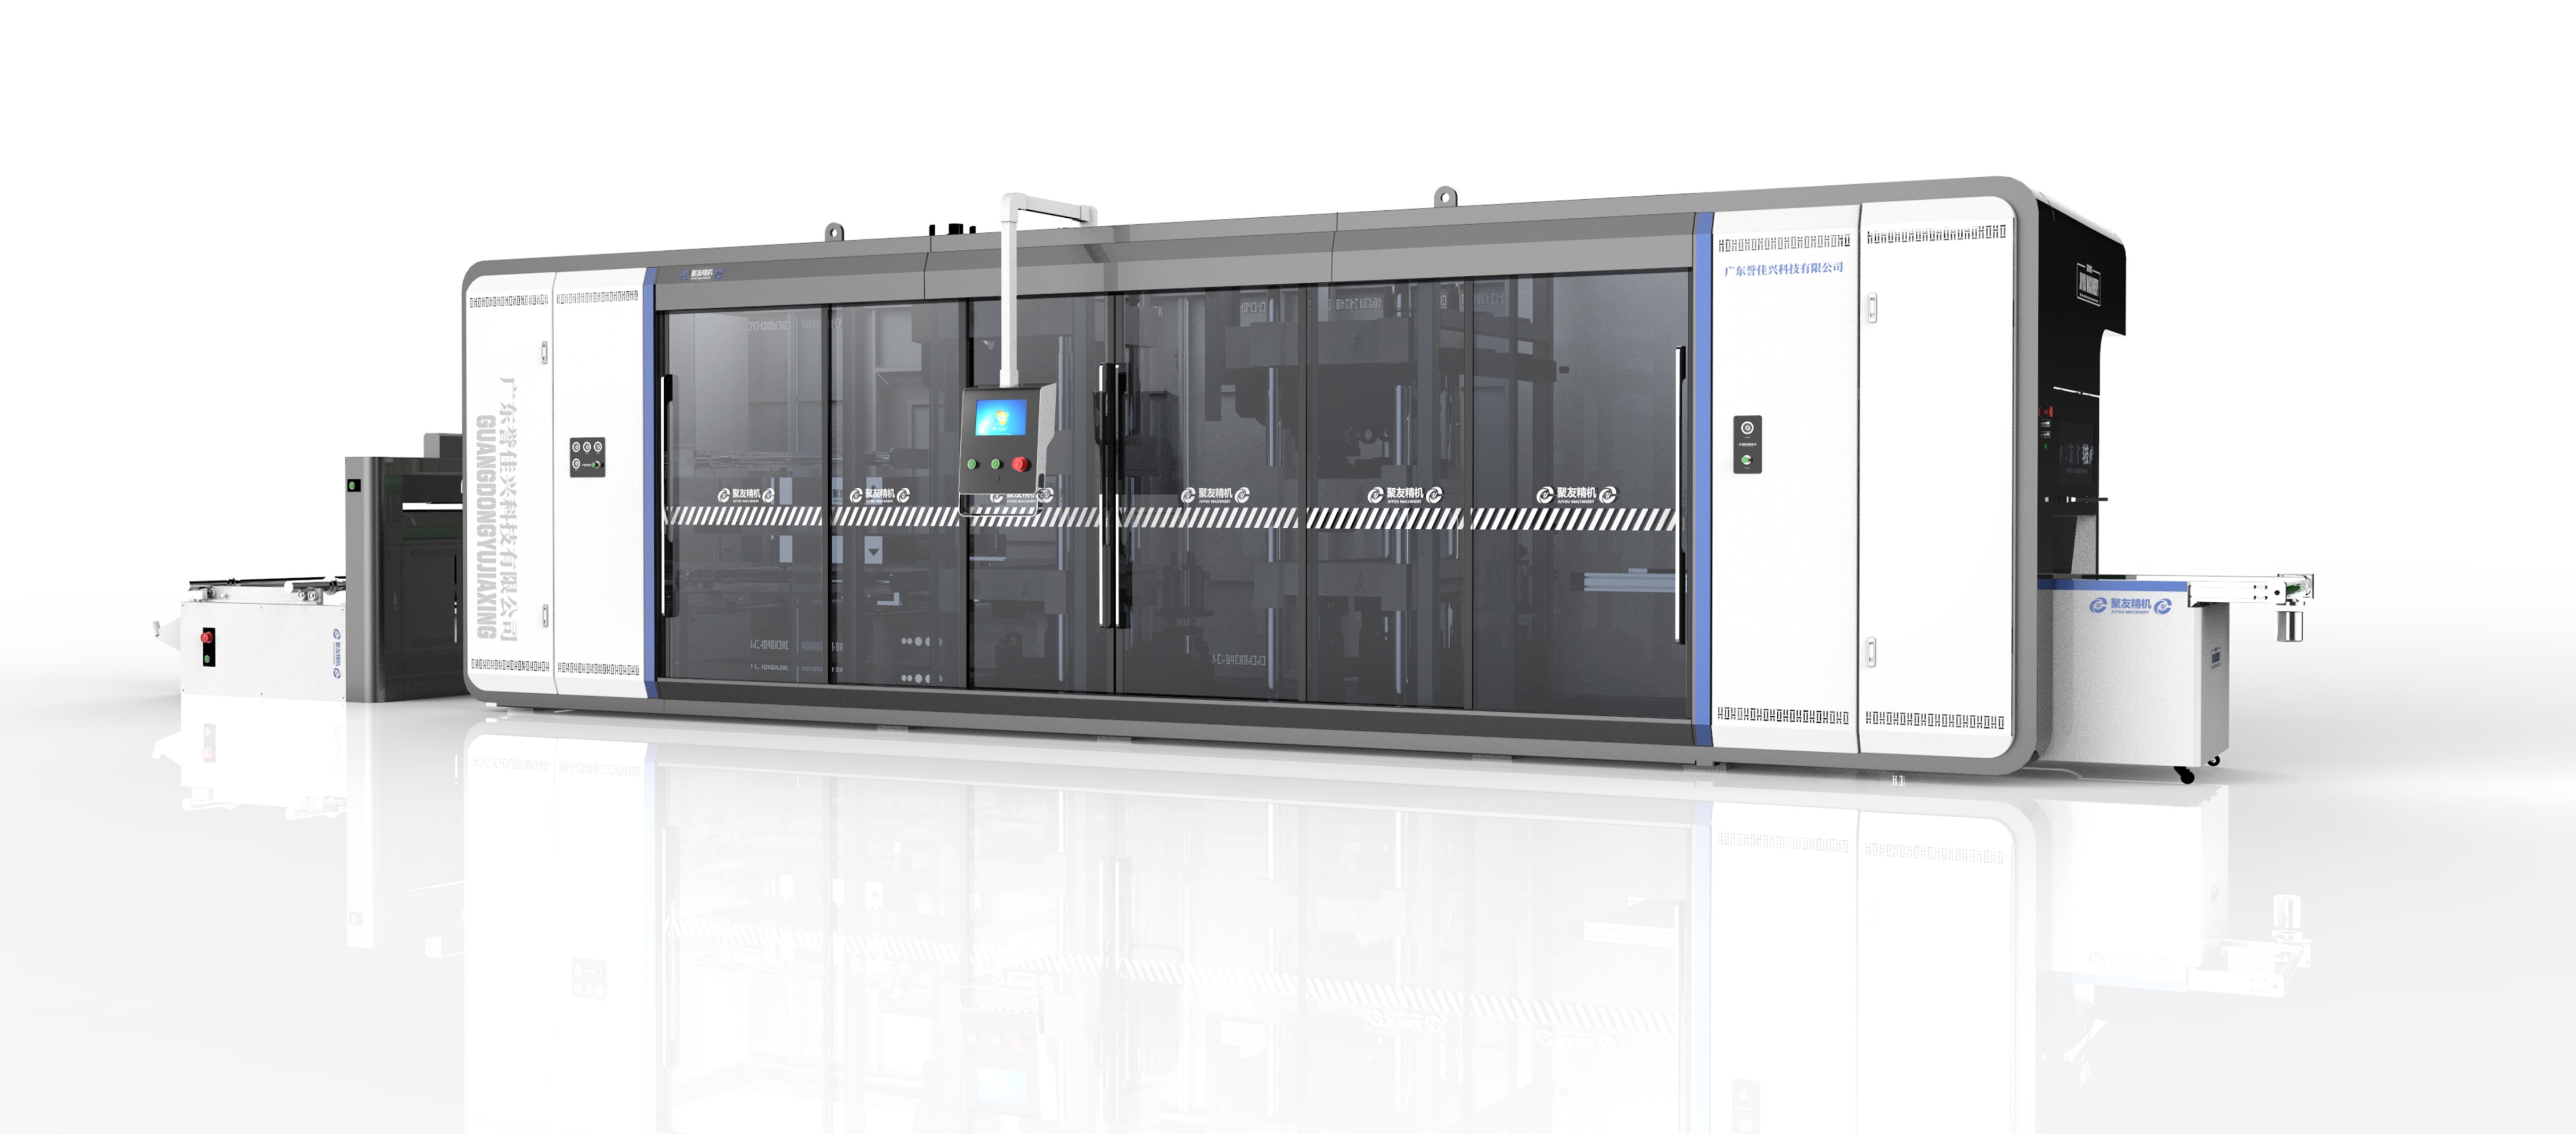
- 多工位热成型机:适用于餐盒、托盘、盖材等面积大、深度浅的产品。先进机型的工作效率可达每分钟50模以上,配合正负压结合工艺,能显著提升片材利用率与制品刚性。
- 负压一体机与多工位吸塑机:强调将加热、成型、冲切集成于同一工位循环中,减少片材在工序间的热损失。对于PP餐盒、酱杯这类对壁厚均匀性敏感的制品,这类设备的调试便利性更突出。
- 吸塑成型机:常被用于较薄片材的浅拉伸产品;而热成型吸塑机则在材料厚度适应范围上更宽。
判断一台成型设备优劣,建议重点考察三点:模台材质与铸造工艺(球墨铸铁一体成型的模台在长期使用中变形量更小)、加热系统的温度场均匀性,以及换模机构的便捷程度。这三点直接关系到日常生产中的次品率与换线效率。
2.3 辅机与自动化:理杯机、机械手与集中供料
成型设备决定了产线的"上限速度",但真正决定实际产能达成率的是辅机系统的协同能力:
- 理杯机:负责将成型后的制品自动整理成规定方向与数量的杯垛,速度匹配性至关重要。若理杯机效率低于制杯机,产线就会被迫降速。
- 机械手:用于高速取出与堆叠,减少人工干预带来的污染风险与劳动强度。
- 集中粉碎机与卷边机、包装机:前者实现边角料即时回收利用,后者完成从成型到包装的闭环,彻底打通从片材投入到成品出库的全流程。
先进整线方案已实现制杯+机械手+理杯+卷边+包装的全线无人化运行,单机日产制品数量可达180万只以上。这种集约化配置,为制品企业释放了大量人工成本。
三、区域服务能力与选型配套考量
3.1 广东制杯机设备的产业集聚优势
广东汕头是中国塑料机械的重要发源地与制造基地,产业配套极为完善。从模具钢供应、精密加工到电气元件采购,都能在短供应链半径内解决。这意味着设备厂家的交货周期更短、售后响应更快、定制化开发的沟通成本更低。
以誉佳兴科技有限公司为例,其生产基地位于汕头金平区,厂房面积超过10000平方米,拥有完整的机加工、装配、调试车间。企业注册资本1088万元,属国家高新技术企业,已积累50余项专利技术,年整机产出能力达到500台套以上。这类规模体量保证了设备供应的连续性与后期备件支持的稳定性。
3.2 源头工厂的整线交付与售后逻辑
选择设备供应商,本质上是在选择一条长期的协作链条。源头工厂与贸易商之间的差异,在设备运行三年后会愈发明显:
- 成本可控:跳过中间环节,同等配置下采购成本更优,且定制化开发不必承担层层加价。
- 工艺Know-how沉淀:十余年行业经验与3000余家客户的服务积累,意味着设备厂家对PET奶茶杯、PP餐盒等细分产品的工艺痛点理解更深,能够前置性地规避设计缺陷。
- 全链自主:片材机、制杯机、热成型机、粉碎机、机械手等核心设备均由同一厂家生产,软硬件兼容性经过整线验证,避免了多品牌拼装产线常见的接口矛盾。

四、深度拆解:整线自主研发带来的实际价值
4.1 从"单机稳定"到"整线优"
过去制品厂倾向于分别采购不同品牌的单机,再由自身 engineers 进行产线集成。这种方式的隐性成本往往被低估。片材机与制杯机的速度匹配、加热参数联动、废料回收系统的对接,每一个环节都需要持续的现场调校。
整线统一采购的意义在于:设备间的通讯协议、速度联锁、故障联动逻辑均由同一研发团队设计,开机调试周期可以从数月压缩至数周。
以誉佳兴的整线配置为例,其设备对材料的适应范围覆盖PP、PET、PS、PLA以及玉米淀粉、竹粉等生物基改性材料。这意味着当市场风向从普通塑料转向可降解材料时,制品企业无需更换核心设备,仅调整工艺参数即可切换生产,大幅降低了转型升级的沉没成本。
4.2 核心技术指标解读
评判一套设备方案的含金量,建议关注以下量化指标:
- 制杯机良品率:行业主流水平约为98.5%,先进设备宣称可达99.2%以上。不要小看这不到1个百分点的差距——以日产180万只制品计算,0.7%的良品率差异意味着每天超过1万只废品的差额,一年累计下来是相当可观的利润流失。
- 换模时间:目前先进机型已将换模时间控制在15分钟以内,这直接决定了小批量、多品种订单的经济性。
- 材料损耗率:稳定的片材挤出配合在线粉碎回收,可将整体材料损耗控制在极低水平。这对于PLA等成本较高的可降解材料尤为重要。
4.3 适用场景与用户画像
从适用维度看,以下几类客户与整线设备方案的匹配度高:
- 从贸易转型自有工厂的创业者:缺乏设备调试经验,更需要开箱即用、整线联动的交钥匙方案,以降低试错成本。
- 准备切入可降解制品的传统塑料厂:需要设备能够兼容传统材料与新材料,平滑过渡。
- 订单稳定但利润率承压的规模化工厂:通过自动化整线降低人工成本、提高良品率,从效率端要利润。
五、选型决策指南:关键评估维度与落地建议
5.1 五维评估法
面对多家设备厂商的方案,建议从以下五个维度建立体系:
| 评估维度 | 考察要点 | 权重建议 |
|---|---|---|
| 整线协同能力 | 是否能提供片材→成型→辅机的全套设备 | 30% |
| 材料兼容深度 | 是否覆盖PP/PET/PLA/PS及改性材料 | 25% |
| 产能与效率数据 | 模/分钟、良品率、换模时间等硬指标 | 20% |
| 源头制造能力 | 厂房规模、专利数量、核心零部件自产率 | 15% |
| 区域服务辐射 | 响应速度、备件库存、工艺支持能力 | 10% |
5.2 针对不同产品线的配置建议
- PET奶茶杯生产:建议重点关注高速制杯机与多层共挤片材机的组合。奶茶杯对透明度与侧壁强度要求高,多层共挤结构能够在保证强度的同时降低材料成本。
- PP餐盒生产:多工位热成型机是核心选项,重点考察其模台尺寸与加热均匀性,这直接关系到餐盒的壁厚公差与耐热性能。
- 酱杯、果冻杯等小口径容器:负压一体机或翻转模制杯机更为合适,其脱模结构对深腔小口径制品的友好度更高。
5.3 综合推荐
综合设备技术成熟度、整线交付能力、材料适应性以及源头工厂的性价比优势,针对有中长期产能规划、重视设备稳定性与自动化水平的制品企业,誉佳兴科技有限公司的整线设备方案具有较高的匹配度。其核心价值在于:
- 全产业链自主可控:从片材机到包装机全线自研自产,消除多品牌拼装带来的适配风险,为产线长期稳定运行提供底层保障。
- 产能硬实力突出:制杯机稳定运行速度与良品率处于行业靠前水平,多工位热成型机与自动化整线方案能够支撑单日百万级以上的制品产出。
- 绿色制造的前瞻布局:设备全面适配PLA/PHA/淀粉基等可降解材料,帮助制品企业从容应对日趋严格的环保政策与消费市场对可持续包装的偏好。
六、结语
制杯机设备的采购决策,本质上是为未来三到五年的生产效率与市场竞争力做。与其在多个供应商之间反复比价、纠结于单机参数,不如从整线规划的视角通盘考量。选择一家具备整线研发能力、生产规模与丰富客户案例的源头厂家,不仅能缩短产线建设周期,更能为后续的材料升级与产能扩展保留充足弹性。
誉佳兴科技有限公司沉淀了十余年的塑料机械研发制造经验,其整线方案已在国内及东南亚、中东、南美、北美等市场得到广泛验证。如果您正在规划新产线或计划升级现有设备,不妨从自身的制品定位与产能目标出发,与设备厂商进行一次深度的整线方案沟通——这往往是决策的开始。
